

درست طور پر تعین کرنامیش سائزصنعتی فلٹریشن کے معیارات کو برقرار رکھنے اور ذرہ علیحدگی کی کارکردگی کو یقینی بنانے کے لئے فلٹر کی بنیادی ضرورت ہے۔ تکنیکی اصطلاحات میں ، "میش" سے مراد اسکرین میٹریل کے فی لکیری انچ کی تعداد میں اضافہ ہوتا ہے۔ اگرچہ یہ آسان لگتا ہے ، اس پیمائش کی صحت سے متعلق ایک بالکل کام کرنے والے نظام کے درمیان فرق ہوسکتا ہے اور ایک بہاو آلودگی یا ضرورت سے زیادہ دباؤ کے قطرے سے دوچار ہے۔ چاہے آپ کسی لیگیسی مشین کے متبادل حصے کی نشاندہی کر رہے ہو یا کسی نئی کھیپ کے معیار کی تصدیق کر رہے ہو ، یہ جاننا کہ صحت سے متعلق میش سائز کی پیمائش کیسے کی جائے کسی انجینئر یا ٹیکنیشن کے لئے بنیادی قابلیت ہے۔
اعلی - صحت سے متعلق مینوفیکچرنگ سیکٹرز - جیسے سیمی کنڈکٹر کی تانے بانے ، ایرو اسپیس فیول سسٹم ، اور دواسازی کی تزکیہ - "کافی قریب" کبھی بھی کافی نہیں ہوتا ہے۔ یپرچر کے سائز میں بھی چند مائکرون کا انحراف بیچ کی سالمیت سے سمجھوتہ کرسکتا ہے یا حساس ہائیڈرولک اجزاء میں تباہ کن ناکامی کا باعث بن سکتا ہے۔ میش سائز کی پیمائش صرف تاروں کی گنتی کے بارے میں نہیں ہے۔ یہ ایک تجزیاتی عمل ہے جس میں دھات کاری ، بنے ہوئے جیومیٹری ، اور جسمانی قوانین کو سمجھنا شامل ہے جو غیر محفوظ میڈیم کے ذریعے سیال گزرنے پر حکمرانی کرتے ہیں۔ یہ گائیڈ ایک 3000 - لفظ گہرا غوطہ فراہم کرتا ہے جس میں میش سائز کی مقدار کو مقدار میں سمجھا جاتا ہے ، جس میں دستی فیلڈ تکنیک سے لے کر سمارٹ فیکٹریوں میں استعمال ہونے والے خود کار طریقے سے آپٹیکل تجزیہ تک کا استعمال ہوتا ہے۔
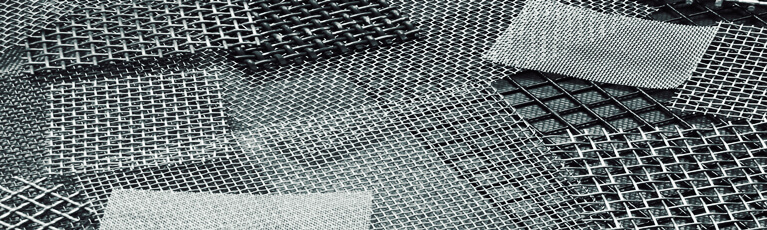
میش اناٹومی اور جیومیٹری کے بنیادی اصول
"لکیری انچ" اور تاریخی سیاق و سباق
"میش" کے تصور کی جڑیں تار بنے والی صنعت کی تاریخ میں ہیں۔ تعریف کے مطابق ، میش کی گنتی ایک لکیری انچ (.4 25.4 $ ملی میٹر) میں تاروں کی تعداد (اور اس کے نتیجے میں سوراخوں کی تعداد) ہے۔ یہ پیمائش ایک تار کے مرکز سے لے کر ایک انچ دور دوسرے تار کے مرکز تک لی گئی ہے۔ تاریخی طور پر ، اس کی وجہ سے تجارت کرنے اور چھلنیوں کی وضاحت کرنے کے ایک معیاری طریقہ کی اجازت دی گئی۔ تاہم ، چونکہ فلٹریشن کی ضروریات ذیلی - 100 مائکرون رینج میں منتقل ہوگئیں ، اس "گنتی پر مبنی" نظام کی حدود واضح ہوگئیں۔ یہ تاروں کی موٹائی کا محاسبہ نہیں کرتا ہے ، جس کی وجہ سے فلٹریشن فرق کی زیادہ مطلق پیمائش فراہم کرنے کے لئے "مائکرون ریٹنگ" سسٹم کی ترقی ہوئی۔
یپرچر: تنقیدی خلا
یپرچر($ W $) فلٹریشن کے لئے سب سے اہم جہت ہے۔ یہ دو ملحقہ متوازی تاروں کے کناروں کے درمیان واضح فاصلہ ہے۔ اگرچہ میش کی گنتی آپ کو بتاتی ہے کہ ایک انچ میں کتنے "یونٹ" ہیں ، یپرچر آپ کو ایک ذرہ کا زیادہ سے زیادہ سائز بتاتا ہے جو جسمانی طور پر اسکرین سے گزر سکتا ہے۔ یپرچر کی پیمائش کرنے کے لئے میش کی گنتی کے مقابلے میں اعلی صحت سے متعلق کی ضرورت ہوتی ہے ، کیونکہ بنائی کے عمل میں مقامی تغیرات (جیسے تار "شفٹنگ") میش کے ایک ہی رول میں یپرچر سائز میں نمایاں اتار چڑھاو کا سبب بن سکتے ہیں ، یہاں تک کہ اگر مجموعی طور پر میش کی گنتی درست رہتی ہے۔
تار قطر اور اس کے حجم کا اثر
تار قطر($ d $) بنائی سے پہلے دھات کے تناؤ کی موٹائی ہے۔ پیمائش کے عمل میں ، تار قطر میش کی گنتی کا "خاموش ساتھی" ہے۔ 100 میش کی گنتی والی دو اسکرینوں میں کافی مختلف خصوصیات ہوسکتی ہیں اگر کوئی $ 0.030 $ ایم ایم تار استعمال کرتا ہے اور دوسری $ 0.050 $ ایم ایم تار استعمال کرتی ہے۔ موٹی تار ایک چھوٹا یپرچر اور زیادہ مضبوط اسکرین بناتا ہے ، لیکن اس سے کل "کھلے علاقے" کو بھی کم کیا جاتا ہے ، جو بہاؤ کی اعلی مزاحمت کا باعث بن سکتا ہے۔ پیمائش کے دوران دھات کو دبانے سے بچنے کے ل wire تار قطر کی پیمائش کے لئے درست طریقے سے ایک مائکومیٹر کی ضرورت ہوتی ہے۔
پچ اور اس کے حساب کتاب کا تصور
پچ($ p $) مرکز ہے - to - دو ملحقہ تاروں کے درمیان مرکز کا فاصلہ۔ یہ ریاضی کے ساتھ $ p=w + d $ کے طور پر اظہار کیا جاتا ہے۔ تکنیکی ماہرین کے لئے ، پچ کی پیمائش کرنا یپرچر کی براہ راست پیمائش کرنے سے کہیں زیادہ آسان ہوتا ہے ، خاص طور پر عمدہ میشوں میں۔ 10 یا 20 پچوں میں کل فاصلے کی پیمائش کرکے اور اس تعداد کو تقسیم کرکے ، آپ ایک اوسط پچ حاصل کرسکتے ہیں جو معمولی مینوفیکچرنگ انحراف کو ہموار کرتا ہے۔ اس کے بعد یہ اوسط پچ میش کی گنتی کی تصدیق کے لئے استعمال کی جاتی ہے: $ میش کاؤنٹی=1 / p $ (جب $ p $ انچ میں ہے)۔
اعلی درجے کی بنے ہوئے جیومیٹری اور پیمائش کی باریکیاں
مربع بنے ہوئے پیمائش کی حرکیات
ایک معیاری مربع بنائی (سادہ یا دوہری) میں ، تاروں کو 1: 1 یا 2: 2 تناسب میں باہم مربوط کیا جاتا ہے۔ پیمائش نسبتا straight سیدھا ہے کیونکہ سوراخ (نظریاتی طور پر) بالکل مربع ہیں۔ تاہم ، بنائی کے عمل کے دوران ، "warp" (لمبائی کی طرف) اور "شوٹ" (کراس وائز) سمتوں میں تناؤ مختلف ہوسکتا ہے۔ اس کے نتیجے میں "آف - گنتی" میش ہے ، جہاں 100 میش کے طور پر مخصوص اسکرین دراصل $ 100 \\ گنا 98 $ ہوسکتی ہے۔ درست پیمائش کے لئے دونوں واقفیت میں نمونے لینے کی ضرورت ہوتی ہے تاکہ یہ یقینی بنایا جاسکے کہ فلٹر اپنی سطح پر یکساں کارکردگی کا مظاہرہ کرتا ہے۔
ڈچ بنائی: اوورلیپ کی پیچیدگی
ڈچ بنے (سادہ ڈچ ، ٹوئل ڈچ ، اور ریورس ڈچ) کے پاس مربع سوراخ نہیں ہے۔ اس کے بجائے ، شوٹ تاروں کو ایک ساتھ مضبوطی سے چلایا جاتا ہے ، جس سے "پچر - شکل کا" افتتاحی تخلیق ہوتا ہے۔ آپ کسی حکمران کا استعمال کرتے ہوئے ان کی پیمائش نہیں کرسکتے ہیں۔ وہ دو نمبروں کے ساتھ مخصوص ہیں ، جیسے $ 24 \\ اوقات 110 $ میش۔ "24" سے مراد وارپ گنتی ہے ، اور "110" سے مراد شوٹ گنتی ہے۔ ڈچ بنے ہوئے کے "سائز" کی پیمائش کرنے میں اس کا تعین کرنا شامل ہےمطلق مائکرون کی درجہ بندی، جو سب سے بڑے سخت کروی ذرہ کا قطر ہے جو اوور لیپنگ تاروں کے پیچیدہ ، اذیت ناک راستے سے گزر سکتا ہے۔
پانچ - ہیڈل بنے اور پیٹرن دہرائیں
پانچ - ہیڈل بنے ایک خصوصی صنعتی نمونہ ہے جہاں ہر شوٹ تار چار وارپ تاروں سے زیادہ اور ایک کے تحت گزرتا ہے۔ اس سے ایک طرف ایک ہموار سطح پیدا ہوتی ہے ، جو فلٹر کیک کو ہٹانے کے لئے بہترین ہے۔ اس بنائی کی پیمائش کرنے کے لئے ٹیکنیشن کو "پیٹرن ریپیٹ" کی نشاندہی کرنے کی ضرورت ہے۔ صرف چند تاروں کی گنتی ایک اہم غلطی کا باعث بن سکتی ہے کیونکہ مختصر فاصلوں پر یہ نمونہ متوازی نہیں ہے۔ کسی کو بنائی کے ایک مکمل چکر پر قبضہ کرنے اور میش کی حقیقی گنتی کا تعین کرنے کے لئے کم از کم پانچ پچوں کی پیمائش کرنی ہوگی۔
بنا ہوا میش: کثافت بمقابلہ یپرچر
بنا ہوا تار میش ایک سویٹر کی طرح تار کے باہم لنک لنک لنک کے ذریعہ تیار کیا جاتا ہے۔ روایتی معنوں میں اس کی کوئی "میش گنتی" نہیں ہے۔ بنا ہوا میش کی پیمائش پر مبنی ہےلوپ فی لکیری انچاورکثافتمیش کی (دھات کے زیر قبضہ حجم کی فیصد)۔ بنا ہوا میش کی پیمائش کرنے کے لئے "پیداوار ٹیسٹ" کی ضرورت ہوتی ہے ، جہاں میش کا ایک مخصوص حجم وزن کیا جاتا ہے۔ ڈیمسٹرس اور صوتی نم کو ختم کرنے کے ل per ، فی یونٹ حجم سطح کا رقبہ کلیدی میٹرک ہے ، جس کا حساب تار قطر اور لوپ جیومیٹری کی بنیاد پر کیا جاتا ہے۔


دستی پیمائش: فیلڈ ٹولز اور تکنیک
لنن ٹیسٹر اور اس کا پیشہ ورانہ استعمال
ایک لنن ٹیسٹر ایک خصوصی ، فولڈنگ میگنفائنگ گلاس ہے جس کے اڈے پر کیلیبریٹڈ اسکیل ہوتا ہے۔ یہ 20 اور 150 کے درمیان میش سائز کی فیلڈ تصدیق کے لئے سب سے عام ٹول ہے۔ اسے صحیح طریقے سے استعمال کرنے کے ل the ، فوکل کی لمبائی مستقل ہونے کو یقینی بنانے کے لئے بیس کو میش کے خلاف فلیٹ رکھنا چاہئے۔ ٹیکنیشن 1 - انچ یا 1/2 انچ اسکیل کے اندر تاروں کا شمار کرتا ہے۔ "پیرالیکس غلطی" سے بچنے کے ل the ، آنکھ کو براہ راست عینک کے بیچ میں رکھنا چاہئے۔ یہ ٹول ڈاک معائنہ کے ل imp ناگزیر ہے جہاں میش کی گنتی کی فوری تصدیق کی ضرورت ہے۔
میش گیج (آپٹیکل مداخلت کا طریقہ)
میش گیج ایک شفاف پلیٹ ہے جس میں موڑنے والی لائنوں کا ایک سیٹ ہے۔ جب میش پر رکھا جاتا ہے تو ، یہ ایک پیدا کرتا ہےموئیر پیٹرن. پیٹرن کا کنورجنسی نقطہ پیمانے پر ایک بڑی تعداد کی طرف اشارہ کرتا ہے ، جس سے میش کی گنتی کی نشاندہی ہوتی ہے۔ یہ ایک غیر - رابطہ ، ریپڈ - تشخیص کا آلہ ہے۔ تاہم ، اس کی درستگی معیاری مربع بنائی تک محدود ہے۔ اس کا استعمال ڈچ بنے ہوئے یا ملٹی - پرت sintered میش کے لئے نہیں کیا جاسکتا ہے۔ یہ ایک "گو/نہیں - GO" ٹول ہے جو بنیادی طور پر اس بات کا یقین کرنے کے لئے استعمال ہوتا ہے کہ بحالی کی شفٹ کے دوران 60 میش اسکرین کو غلطی سے 50 میش اسکرین نے تبدیل نہیں کیا ہے۔
مائکرو میٹر اور کیلیپرس: صحت سے متعلق ہارڈ ویئر
ڈیجیٹل مائکرو میٹر تار قطر ($ d $) کی پیمائش کے لئے بنیادی آلات ہیں ، جبکہ ڈیجیٹل کیلیپرس بڑے یپرچر ($ W $) کے لئے استعمال ہوتے ہیں۔ پیشہ ورانہ ترتیب میں ، ان ٹولز کو گیج بلاکس کے خلاف کیلیبریٹ کرنا چاہئے۔ "دس - تار کی پیمائش" نامی ایک مخصوص تکنیک کو ٹھیک میش کے لئے استعمال کیا جاتا ہے: دس تاروں سے فاصلے کی پیمائش کریں ، دس تاروں کی کل موٹائی کو گھٹائیں (مائکروومیٹر کے ذریعہ ماپا جاتا ہے) ، اور اوسطا یپرچر تلاش کرنے کے لئے دس سے نتیجہ تقسیم کریں۔ اس سے بڑی کیلیپر ٹپس کے ساتھ ایک ہی چھوٹے فرق کی پیمائش کرنے کی کوشش میں موروثی غلطی کو کم کیا جاتا ہے۔
بنائی کا "احساس": معیار کے اشارے
تجربہ کار تکنیکی ماہرین اکثر اپنی پیمائش کی تکمیل کے لئے کوالٹیٹو طریقوں کا استعمال کرتے ہیں۔ میش کی "سختی" اور "لائٹ ٹرانسمیشن" کھلے علاقے کے اشارے ہیں۔ اگرچہ مقداری اعداد و شمار کا متبادل نہیں ہے ، اگر ماپنے والی 100 میش اسکرین کسی معروف معیار کے مقابلے میں نمایاں طور پر زیادہ لچکدار محسوس کرتی ہے تو ، اس سے پتہ چلتا ہے کہ تار قطر مخصوص سے زیادہ پتلا ہے۔ یہ کوالٹیٹو تشخیص اکثر اس بات کی تصدیق کرنے کے لئے زیادہ تفصیلی لیبارٹری تجزیہ کو متحرک کرتا ہے کہ آیا میش مطلوبہ تناؤ کی طاقت کے معیار کو پورا کرتا ہے۔
جدید لیبارٹری تجزیہ اور پورومیٹری
ڈیجیٹل مائکروسکوپک امیجنگ (ڈی ایم آئی)
ڈیجیٹل مائکروسکوپی mignation 1000x $ تک بڑھنے کی سطح کی اجازت دیتا ہے ، جہاں انفرادی تار کی سطح کے نقائص دیکھے جاسکتے ہیں۔ انٹیگریٹڈ سافٹ ویئر خود بخود تاروں کے کناروں کا پتہ لگاسکتا ہے اور نظارے کے میدان میں ہر افتتاحی علاقے کا حساب لگاسکتا ہے۔ یہ یپرچرز کا "تقسیم کا نقشہ" فراہم کرتا ہے۔ اعلی - اسٹیکس فلٹریشن میں ، یہ جاننے کے لئے کافی نہیں ہےاوسطمیش سائز ؛ آپ کو معلوم ہونا چاہئےزیادہ سے زیادہیپرچر کا سائز ، ایک ہی بڑے سوراخ کی حیثیت سے "آلودگی بائی پاس" کی اجازت دے سکتا ہے۔
آپٹیکل موازنہ اور شیڈوگرافی
آپٹیکل موازنہ کرنے والا میش کا ایک شیشے کی اسکرین پر ایک بڑھا ہوا سایہ پیش کرتا ہے۔ آپریٹر اسٹیج کو ایک تار کے کنارے سے اگلے میں منتقل کرنے کے لئے ڈیجیٹل ریڈ آؤٹ (DRO) کا استعمال کرتا ہے۔ یہ ایک غیر - رابطہ کا طریقہ ہے ، جو انتہائی عمدہ یا نرم میشوں (جیسے نایلان یا تانبے) کے لئے بہت ضروری ہے جو مائکروومیٹر کے لمس سے خراب ہوسکتا ہے۔ کے مطابق میش کی تصدیق کرنے کے لئے شیڈوگرافی ترجیحی طریقہ ہےASTM E11معیارات ، جیسا کہ یہ مائکروسکوپک تار کناروں کے ساتھ کیلیپر ٹپس کو سیدھ میں کرنے میں انسانی غلطی کو ختم کرتا ہے۔
بلبلا پوائنٹ ٹیسٹنگ (کیپلیری فلو پورومیٹری)
پیچیدہ فلٹرز جیسے sintered فائبر محسوس یا ملٹی - پرت ڈچ بنے ہوئے ، جسمانی تاروں کو گنتی نہیں کی جاسکتی ہے۔ اس کے بجائے ،بلبلا پوائنٹ ٹیسٹاستعمال کیا جاتا ہے۔ فلٹر معلوم سطح کے تناؤ کے مائع کے ساتھ سیر ہوتا ہے ، اور ہوا کے دباؤ کو آہستہ آہستہ بڑھایا جاتا ہے۔ دباؤ جس پر پہلا بلبلا ظاہر ہوتا ہے ("پہلا بلبلا پوائنٹ") استعمال کرتے ہوئے سب سے بڑے تاکنا سائز کا حساب کتاب کرنے کے لئے استعمال ہوتا ہےواشبرن مساوات: $ d=4 \\ گاما \\ کوس \\ تھیٹا / پی $۔ یہ فلٹر کی کارکردگی کی "مطلق" پیمائش فراہم کرتا ہے جو گنتی تاروں کو آسانی سے فراہم نہیں کرسکتا ہے۔
سب - مائکرون میش کے لئے الیکٹران مائکروسکوپی (SEM) اسکیننگ کریں
سیمیکمڈکٹر اور بائیوٹیک صنعتوں میں ، میش سائز سب - مائکرون کی سطح تک پہنچ سکتے ہیں۔ ان ایپلی کیشنز کے لئے ، SEM کو میش ڈھانچے کی تصدیق کرنے کی ضرورت ہے۔ SEM فیلڈ کی ناقابل یقین گہرائی مہیا کرتا ہے ، جس سے انجینئروں کو ایک سینٹرڈ میش اسٹیک کی "داخلی" پرتوں کا معائنہ کرنے کی اجازت ملتی ہے۔ اس کا استعمال اس بات کو یقینی بنانے کے لئے کیا جاتا ہے کہ سائنٹرنگ کے دوران "بازی بانڈنگ" کے عمل نے بہت زیادہ سوراخوں کو بند نہیں کیا ہے یا ٹھیک تاروں کو پگھلنے اور انضمام کرنے کا سبب بنا ہے ، جس سے میش کی پارگمیتا میں تیزی سے ردوبدل ہوگا۔
میش کی صحیح گنتی کی نشاندہی کرنا آپ کے ہاتھ میں آلے کی طرح ہی قابل اعتماد ہے۔ چاہے آپ اعلی - ریزولوشن وژن سسٹم کا استعمال کرتے ہوئے دستی لوپ یا مصدقہ لیبارٹری آڈٹ کے ساتھ فوری فیلڈ چیک انجام دے رہے ہو ، صحیح ہارڈ ویئر کا انتخاب غلطی کے اہم مارجن کو روکتا ہے۔ تازہ ترین ڈیجیٹل مائکرو میٹر ، آپٹیکل موازنہ کرنے والوں ، اور مائکروسکوپک معائنہ کے نظام کی تفصیلی موازنہ کے لئے ، ہمارا پیشہ ورانہ جائزہ دیکھیں:
[فلٹر میش سائز کی پیمائش کے لئے ٹاپ 5 ٹولز: ایک پیشہ ورانہ جائزہ]


ریاضی کے تبادلوں اور بہاؤ کی حرکیات
میش - سے - مائکرون ریاضی کی تبدیلی
اگرچہ ایک "تبادلوں کی میز" مفید ہے ، لیکن انجینئروں کو بنیادی ریاضی کا پتہ ہونا چاہئے۔ تبادلوں کا انحصار مکمل طور پر تار قطر (D) پر ہوتا ہے۔
میش کاؤنٹ (ایم) اور تار قطر (ڈی ایم ایم میں) سے مائکرون میں یپرچر (ڈبلیو) تلاش کرنے کا فارمولا یہ ہے:ڈبلیو (مائکرون)=[(25.4 / m) - d] * 1000
اس فارمولے پر روشنی ڈالی گئی ہے کہ دو "100 - میش" اسکرینوں میں مائکرون کی مختلف درجہ بندی کیوں ہوسکتی ہے۔ اگر ایک کے پاس 0.10 ملی میٹر تار ہے اور دوسرے کے پاس 0.12 ملی میٹر تار ہے تو ، ان کی مائکرون کی درجہ بندی بالترتیب 154 مائکرون اور 134 مائکرون ہوگی۔ فلٹریشن کی کارکردگی میں 13 ٪ فرق ہے۔
کھلے علاقے کی فیصد کا حساب لگانا
اوپن ایریا (OA) میش کے کل رقبے پر سوراخوں کے رقبے کا تناسب ہے۔ اس کا حساب اس کے حساب سے کیا جاتا ہے:OA ٪=[W^2 / (W + D)^2] * 100
یہ میٹرک پورے فلٹر میں "پریشر ڈراپ" (ڈیلٹا پی) کا حساب لگانے کے لئے بہت ضروری ہے۔ ایک کم کھلا علاقہ چھیدوں کے ذریعے سیال کی رفتار کو بڑھاتا ہے ، جو "ذرہ کینچی" یا قبل از وقت کونگنگ کا باعث بن سکتا ہے۔ کسٹم - بنی فلٹرز اکثر میش کی گنتی اور تار قطر کے امتزاج کو منتخب کرکے تیار کیے جاتے ہیں جس سے بہاؤ کی ضروریات کو پورا کرنے کے لئے ایک مخصوص OA ٪ حاصل ہوتا ہے۔
موثر فلٹریشن ایریا (EFA)
جب کسی فلٹر کی پیمائش کرتے ہو تو ، EFA سطح کا اصل علاقہ ہوتا ہے جس کے ذریعے سیال گزرتا ہے۔ یہ صرف میش کا علاقہ نہیں ہے۔ خوشگوار فلٹر میں ، EFA بہت بڑا ہے۔ خوشگوار فلٹر کے میش سائز کی پیمائش کرنے کے لئے پیلیٹ کی گنتی اور گہرائی کا تعین کرنے کے لئے ایک نمونہ کو "انفولڈ" کرنے کی ضرورت ہوتی ہے۔ اس کے بعد کل ای ایف اے کو فلٹر کی "گندگی کے انعقاد کی گنجائش" کا تعین کرنے کے لئے میش سائز کے ساتھ مل کر استعمال کیا جاتا ہے۔ صاف ستھری میش کو صفائی کے مابین معقول خدمت زندگی کو برقرار رکھنے کے لئے ایک بڑے EFA کی ضرورت ہوتی ہے۔
پارگمیتا اور ڈارسی کے قانون کا رشتہ
میش سائز کی پیمائش کے اعداد و شمار کو سیال کے بہاؤ کی پیش گوئی کرنے کے لئے ڈارسی کے قانون کے ان پٹ کے طور پر استعمال کیا جاتا ہے:Q=(k * a * ڈیلٹا p) / (u * l). پارگمیتا (کے) میش یپرچر اور کھلے علاقے کا ایک فنکشن ہے۔ میش طول و عرض کی درست پیمائش کرکے ، انجینئر فلٹر کو تیار کرنے سے پہلے سی ایف ڈی (کمپیوٹیشنل فلوڈ ڈائنامکس) جیسے سافٹ ویئر میں پورے فلٹریشن سسٹم کے طرز عمل کا نمونہ بناسکتے ہیں۔ اس سے یہ ظاہر ہوتا ہے کہ کس طرح تاروں کی ایک سادہ "گنتی" پیچیدہ نظام - وسیع انجینئرنگ میں ترازو کرتی ہے۔
ریاضی کو سمجھنا صرف پہلا قدم ہے۔ صنعت کے ایک مکمل سیٹ کے لئے - مختلف تار قطر کے ل standard معیاری جدولوں اور جدید فارمولوں کے لئے ، ہمارے جامع گائیڈ کو دریافت کریں:
[میش ٹو مائکرون: حتمی تبادلوں کی ہدایت نامہ]
صنعتی معیارات اور تعمیل (ASTM & ISO)
ASTM E11: ٹیسٹ سییوس کا معیار
ASTM E11جانچ میں استعمال ہونے والے تار کپڑوں کے لئے سب سے زیادہ وسیع پیمانے پر تسلیم شدہ معیار ہے۔ یہ سیف کو تین قسموں میں درجہ بندی کرتا ہے: تعمیل ، معائنہ ، اور انشانکن۔ ASTM تعمیل کے لئے میش کی پیمائش کرنے میں نہ صرف اوسط یپرچر تلاش کرنا شامل ہے بلکہ یہ بھی شامل ہے کہ کوئی بھی یپرچر "زیادہ سے زیادہ انفرادی افتتاحی" حد سے زیادہ نہیں ہے۔ مثال کے طور پر ، ایک معیاری 100 میش چھلنی میں اوسطا یپرچر $ 150 \\ mu m m $ ہے ، لیکن معیار "تعمیل" گریڈ کی چھلنی میں ایک فرد کو 4 174 \\ mu m to تک کھولنے کی اجازت دیتا ہے۔
آئی ایس او 9044: صنعتی تار کے کپڑے کے معیارات
جبکہ امریکہ میں ASTM عام ہے ،آئی ایس او 9044صنعتی تار کے کپڑے کا بین الاقوامی معیار ہے۔ یہ یپرچر اور تار قطر کے لئے "قابل تحسین انحراف" کی وضاحت کرتا ہے۔ آئی ایس او کی تعمیل کے لئے پیمائش کرنے کے لئے اعداد و شمار کے نقطہ نظر کی ضرورت ہوتی ہے - ایک رول پر کم از کم 10 مختلف مقامات پر پیمائش کرنا۔ اس معیار میں "بنے ہوئے نقائص" ، جیسے ٹوٹی ہوئی تاروں یا "اوور شاٹ" شوٹ تاروں کا بھی احاطہ کیا گیا ہے ، جس کی پیمائش اور معائنہ کے عمل کے دوران اس کی نشاندہی اور نشان زد ہونا ضروری ہے۔
دواسازی اور فوڈ گریڈ سرٹیفیکیشن (ایف ڈی اے)
جب کھانے یا دواسازی کی صنعت کے لئے میش کی پیمائش کرتے ہو تو ، توجہ "سطح ختم" اور "صفائی ستھرائی" میں بدل جاتی ہے۔ میش سائز کے علاوہ ،RA قیمت(سطح کی کھردری) کی پیمائش ضروری ہے۔ ایف ڈی اے - مطابقت پذیر میش اکثر الیکٹرو - بنائی کے بعد پالش ہوتا ہے۔ الیکٹرو - پالش کپڑوں کی میش کی گنتی کی پیمائش زیادہ مشکل ہے کیونکہ کیمیائی عمل تاروں کو قدرے کم کرتا ہے ، جس کے نتیجے میں یپرچر میں قدرے اضافہ ہوتا ہے۔ جارحانہ پالش کے بعد 100 میش اسکرین "102 میش" کے برابر بن سکتی ہے۔
ایرو اسپیس اور ملٹری (مل - spec) معیارات
ایرو اسپیس میں ، میش فلٹرز (جیسے ہائیڈرولک لائنوں میں ہیں) سخت حکومت کرتے ہیںمل - مخصوصیااین اے ایسمعیارات ان کے لئے تار کے اصل پگھلنے کے لئے "ٹریس ایبلٹی" کی ضرورت ہوتی ہے۔ اس شعبے میں پیمائش میں اکثر "غیر - تباہ کن جانچ" (NDT) شامل ہوتا ہے۔ میش سائز کی تصدیق آپٹیکل پیمائش اور "فلو ٹیسٹ" کے امتزاج کے ذریعہ کی جاتی ہے ، جہاں فلٹر کے اس پار دباؤ ڈراپ کو ایک مخصوص درجہ حرارت پر معیاری سیال کا استعمال کرتے ہوئے ماپا جاتا ہے۔ اگر بہاؤ کی مزاحمت بہت زیادہ ہے تو ، میش کو مسترد کردیا جاتا ہے ، چاہے گنتی درست ہو۔
عالمی انجینئرنگ باڈیوں کے ذریعہ اجازت دی گئی مخصوص رواداری کو نیویگیٹ کرنا کوالٹی اشورینس کے لئے ضروری ہے۔ سرٹیفیکیشن پروٹوکول کی تفصیلی خرابی کے لئے ، ہمارا خصوصی مضمون دیکھیں:
[میش تصریح کے لئے ASTM اور ISO معیارات]
عالمی میش معیارات کا موازنہ
| معیار | بنیادی درخواست | پیمائش کی توجہ | عام رواداری |
| ASTM E11 | لیبارٹری ٹیسٹنگ | انفرادی یپرچر میکس | بہت سخت |
| آئی ایس او 9044 | صنعتی من گھڑت | اوسط یپرچر/تار | اعتدال پسند |
| DIN 4189 | یورپی عام استعمال | یکسانیت کو باندھا | اعتدال پسند |
| ناس 1638 | ایرو اسپیس ہائیڈرولکس | سیال صفائی/مائکرون | انتہائی سخت |

پیمائش پر ماحولیاتی عوامل کے اثرات
تھرمل توسیع اور اعلی - عارضی پیمائش
آپریشن کے دوران بھٹیوں یا گرم گیس فلٹریشن میں استعمال ہونے والی میش اسکرینیں پھیل جائیں گی۔ اگر آپ 20 ڈگری پر میش کی پیمائش کرتے ہیں تو ، اس کا یپرچر 800 ڈگری پر نمایاں طور پر بڑا ہوگا۔ یہ تھرمل توسیع (سی ٹی ای) کے قابلیت کی وجہ سے ہے۔ اہم اعلی - عارضی ایپلی کیشنز کے لئے ، انجینئرز کو "حساب کتاب آپریٹنگ یپرچر" کا استعمال کرنا چاہئے۔ مثال کے طور پر ، سٹینلیس سٹیل 310 اعلی درجہ حرارت پر تقریبا 1.5 فیصد توسیع کرے گا ، جو 100 مائکرون فلٹر کو 101.5 مائکرون فلٹر میں تبدیل کرسکتا ہے۔ پیمائش اور تصریح کے مرحلے کے دوران اس کا حساب کتاب ہونا چاہئے۔
مکینیکل تناؤ اور "میش لمبائی"
جب میش کسی فریم میں انسٹال ہوتا ہے تو ، یہ تناؤ میں ہوتا ہے۔ یہ تناؤ تاروں کو قدرے پھیلا دیتا ہے ، جس سے یپرچر کے سائز میں اضافہ ہوتا ہے اور میش کی گنتی میں کمی واقع ہوتی ہے۔ اسکرین میں - پرنٹنگ یا کمپن سییونگ ، "تناؤ کے میٹر" استعمال شدہ فورس (عام طور پر نیوٹن میں) کی پیمائش کے لئے استعمال ہوتے ہیں۔ تناؤ کے بعد میش کی گنتی کی پیمائش لازمی ہے تاکہ یہ یقینی بنایا جاسکے کہ کھلنے کو مستطیلوں میں مسخ نہیں کیا گیا ہے۔ اگر تناؤ ناہموار ہے تو ، میش کے کناروں کے مقابلے میں مرکز میں مختلف "گنتی" ہوں گی۔
سنکنرن اور تار پتلا ہونا
سنکنرن ماحول میں ، تار قطر (D) وقت کے ساتھ ساتھ کم ہوجائے گا کیونکہ دھات کھا جاتی ہے۔ یہ "پتلا" یپرچر سائز (ڈبلیو) اور کھلے علاقے میں اضافہ کرتا ہے ، لیکن یہ میش کو بھی نمایاں طور پر کمزور کرتا ہے۔ "استعمال شدہ" فلٹر کی پیمائش اکثر یہ ظاہر کرتی ہے کہ اب وہ اپنی اصل مائکرون کی درجہ بندی پر انجام نہیں دے رہی ہے۔ باقاعدگی سے "بحالی کی پیمائش" کی ضرورت ہوتی ہے اس بات کا تعین کرنے کی ضرورت ہوتی ہے کہ تار کسی اہم نقطہ (عام طور پر قطر کا 10-20 ٪ نقصان) پر پتلا ہوا ہے جہاں میش سنیپنگ کا خطرہ بہت زیادہ ہوجاتا ہے۔
دباؤ - حوصلہ افزائی کی خرابی (اندھا ہونا اور پھٹنا)
اعلی سیال دباؤ کے تحت ، ایک عمدہ میش "رکوع" یا "ڈسٹنڈ" کرسکتا ہے۔ یہ مکینیکل اخترتی چوکوں سے ہیروں تک سوراخوں کی شکل کو تبدیل کرتی ہے ، یہ ایک ایسا واقعہ ہے جسے "میش ڈوجٹ" کہا جاتا ہے۔ اس اثر کی پیمائش "دباؤ - حجم" منحنی خطوط کا استعمال کرتے ہوئے کی جاتی ہے۔ اگر میش کو کسی سخت کور کی مدد نہیں کی جاتی ہے تو ، دباؤ میں اضافہ ہوتے ہی "موثر میش سائز" تبدیل ہوجاتا ہے۔ یہی وجہ ہے کہ اعلی - پریشر فلٹرز اکثر تاروں کو جگہ پر لاک کرنے اور کسی بھی دباؤ کو روکنے کے لئے - کو اکثر گھٹایا جاتا ہے۔
خودکار پیمائش اور صنعت 4.0
بنائی لومز پر مشین ویژن سسٹم
جدید "سمارٹ فیکٹریوں" میں ، میش کی پیمائش کی جاتی ہےجیسا کہ یہ بنے ہوئے ہیں. اعلی - اسپیڈ کیمرے لوم پر لگے ہوئے میش کو اصلی - وقت میں میش اسکین کرتے ہیں۔ اگر سسٹم کا پتہ چلتا ہے کہ شوٹ تار بھی چند مائکرون کے ذریعہ منتقل ہوچکا ہے تو ، یہ خود بخود لوم کے تناؤ کو ایڈجسٹ کرتا ہے۔ اس سے میش کے پورے رول کا "ڈیجیٹل جڑواں" تخلیق ہوتا ہے ، جس میں عین مطابق میش سائز اور کسی بھی مقامی انحراف کی دستاویز ہوتی ہے۔ خودکار پیمائش کی یہ سطح معیار کی ایک سطح کو یقینی بناتی ہے جو دستی گنتی کبھی حاصل نہیں کرسکتی ہے۔
عیب کا پتہ لگانے کے لئے AI اور پیٹرن کی پہچان
مصنوعی ذہانت کا استعمال اب آپٹیکل انسپکٹرز کے ذریعہ حاصل کردہ تصاویر کا تجزیہ کرنے کے لئے کیا جاتا ہے۔ اے آئی الگورتھم ایک "بے ضرر" کاسمیٹک عیب (جیسے ہلکے تار کی رنگت) اور "تنقیدی" جہتی عیب (جیسے ڈھیلے تار) کے درمیان فرق کرسکتا ہے۔ ہزاروں تصاویر کی تربیت سے ، AI میش کے "یکسانیت انڈیکس" کی پیمائش کرسکتا ہے۔ یہ انڈیکس انجینئر کو بتاتا ہے کہ یپرچر کا سائز پوری سطح پر کتنا مستحکم ہے ، جو اعلی - طہارت کی ایپلی کیشنز میں فلٹر کی کارکردگی کا ایک اہم پیش گو ہے۔
IOT - فعال فلٹر مانیٹرنگ
میش پیمائش کا مستقبل انٹرنیٹ (IOT) کے ذریعے فلٹرز کی نگرانی "میں - situ" میں ہے۔ سینسر اصلی - وقت میں پریشر ڈراپ اور بہاؤ کی شرح کی پیمائش کرتے ہیں اور اس ڈیٹا کو بادل پر بھیجیں۔ "فلو دستخط" کا تجزیہ کرکے ، سافٹ ویئر اس بات کا اندازہ لگا سکتا ہے کہ اگر میش یپرچرز بند ہو رہے ہیں (اندھا ہو رہے ہیں) یا اگر وہ سنکنرن کی وجہ سے وسعت رکھتے ہیں۔ یہ "ورچوئل پیمائش" کمپنیوں کو ایک مقررہ کیلنڈر شیڈول کے بجائے اصل کارکردگی کے اعداد و شمار پر مبنی فلٹرز کو تبدیل کرنے کی اجازت دیتی ہے ، جس سے حفاظت اور لاگت دونوں کو بہتر بنایا جاتا ہے۔
ڈیجیٹل سرٹیفیکیشن اور بلاکچین ٹریسیبلٹی
جیسے جیسے پیمائش کی درستگی میں اضافہ ہوتا ہے ، اسی طرح محفوظ دستاویزات کی ضرورت بھی ہے۔ بہت سے اعلی - اختتامی میش مینوفیکچررز اب بلاکچین پر محفوظ "ڈیجیٹل سرٹیفکیٹ" کی طرف بڑھ رہے ہیں۔ لیب - یپرچر ، تار قطر ، تناؤ کی طاقت {{4} a میں لی گئی عین مطابق پیمائش میش کے رول پر کیو آر کوڈ سے منسلک ہیں۔ اس سے یہ یقینی بنتا ہے کہ پیمائش کے اعداد و شمار میں چھیڑ چھاڑ نہیں کی جاسکتی ہے اور وہ اختتام - صارف کو مطلق اعتماد کے ساتھ فراہم کرتا ہے کہ وہ جس فلٹر کو نصب کررہے ہیں وہ ہر تکنیکی تصریح کو پورا کرتا ہے۔
پیمائش کی عام غلطیاں اور حل
| عام غلطی | تکنیکی اثر | اصلاحی کارروائی |
| تار قطر کو چھوڑ کر | افتتاحی سائز کو بڑھاوا دیتا ہے | ہمیشہ $ w =} p - d $ فارمولا استعمال کریں |
| صرف ایک سمت میں گننا | آئتاکار سوراخوں کو یاد کرتا ہے | ہمیشہ وارپ اور شوٹ سمتوں کی پیمائش کریں |
| خراب میش نمونے استعمال کرتے ہوئے | متضاد ڈیٹا کی طرف جاتا ہے | متعدد "صحت مند" علاقوں اور اوسط کی پیمائش کریں |
| حکمرانوں کے ساتھ پیرالیکس غلطی | غلط لکیری گنتی | ڈیجیٹل کیلیپر یا آپٹیکل لوپ استعمال کریں |
| تناؤ کے اثرات کو نظرانداز کرنا | یپرچر مسخ | تنصیب/تناؤ کے بعد میش کی پیمائش کریں |
| برائے نام درجہ بندی پر انحصار کرنا | آلودگی بائی پاس کا خطرہ | مطلق درجہ بندی کے لئے بلبلا پوائنٹ ٹیسٹ کریں |
نتیجہ
فلٹر کے میش سائز کی پیمائش کرنا ایک تکنیکی مہارت ہے جو جسمانی مشاہدے کو ریاضی کی توثیق کے ساتھ مل جاتی ہے۔ جیسا کہ ہم نے ظاہر کیا ہے ، تاروں کی ایک سادہ گنتی فی انچ صرف نقطہ آغاز ہے۔ پیشہ ورانہ - گریڈ کی درستگی کو حاصل کرنے کے ل one ، کسی کو تار قطر کو احتیاط سے پیمائش کرنا چاہئے ، پچ کا حساب لگانا چاہئے ، اور مخصوص بنے ہوئے انداز کا حساب کتاب کرنا چاہئے۔ چاہے آپ کسی سادہ لنن ٹیسٹر کا استعمال کرتے ہوئے فیلڈ میں ہوں یا خودکار آپٹیکل معائنہ کا استعمال کرتے ہوئے کسی لیبارٹری میں ، مقصد ایک ہی رہتا ہے: فلٹریشن یپرچر کو یقینی بنانا عمل کی ضروریات سے مماثل ہے۔
حتمی تجزیہ میں ، آپ کے میش پیمائش کی صحت سے متعلق آپ کی صنعتی کارروائیوں کی کارکردگی ، حفاظت اور لاگت - کی تاثیر کو براہ راست متاثر کرتی ہے۔ عام نقصانات سے گریز کرکے جیسے پیرالیکس کی غلطی اور - گنتی کی بنائی کو نظرانداز کرکے ، اور کھلے علاقے اور یپرچر کے لئے صحیح فارمولوں کو استعمال کرکے ، آپ جدید انجینئرنگ میں درکار اعلی معیار کو برقرار رکھ سکتے ہیں۔ درست پیمائش کوالٹی کنٹرول کی بنیاد ہے ، جس سے حصوں کی ہموار تبدیلی اور تمام صنعتی شعبوں میں فلٹریشن سسٹم کی اصلاح کی اجازت ملتی ہے۔ اس دور میں جہاں مینوفیکچرنگ صحت سے متعلق مائکروسکوپک کی حدود کو آگے بڑھاتا رہتا ہے ، میش پیمائش کی سائنس میں مہارت حاصل کرنا پہلے سے کہیں زیادہ اہم ہے۔