

فلٹریشن سسٹم کی درستگی صرف اتنی ہی قابل اعتماد ہے جتنی اس کی خصوصیات کی تصدیق کے لئے استعمال ہونے والے آلات۔ صنعتی ماحول میں ، جہاں کچھ مائکرون کا انحراف سسٹم - وسیع آلودگی یا مکینیکل ناکامی کا باعث بن سکتا ہے ، پیمائش کے مناسب آلے کا انتخاب انجینئرنگ کا ایک اہم فیصلہ ہے۔ فلٹر کے "میش سائز" یا "یپرچر" کی پیمائش کرنا ایک - سائز - فٹ - تمام کام نہیں ہے۔ اگر الٹرا - ٹھیک 500 میش فارماسیوٹیکل گریڈ کپڑا پر لگایا جاتا ہے تو ایک بھاری - ڈیوٹی کان کنی کی اسکرین کے لئے بالکل موزوں ایک آلہ بالکل تباہ کن ہوگا۔ اس کے نتیجے میں ، پیشہ ور افراد کو فلٹر میڈیا کی جسمانی خصوصیات سے معائنہ کرنے والے آلے کی صحت سے متعلق ، رابطہ فورس اور میگنیفیکیشن صلاحیتوں سے ملنا چاہئے۔
یہ گائیڈ فلٹر میش کی پیمائش کے لئے فیلڈ اور لیبارٹری میں استعمال ہونے والے پہلے پانچ انتہائی ضروری ٹولز کا تکنیکی جائزہ فراہم کرتا ہے۔ ہم موٹے شناخت کے لئے استعمال ہونے والے بنیادی مکینیکل آلات سے جدید خودکار وژن سسٹم میں منتقل ہوجائیں گے جو صنعت 4.0 کے جدید کنارے کی نمائندگی کرتے ہیں۔ محض ہارڈ ویئر کی فہرست سے ہٹ کر ، ہم انشانکن کی ضروریات ، انسانی غلطی کی صلاحیت (جیسے پیرالیکس یا اس سے زیادہ - کمپریشن) ، اور مخصوص استعمال کے معاملات کو تلاش کریں گے جہاں ہر ٹول سب سے بہتر ہوتا ہے۔ ان آلات کی حدود اور طاقتوں کو سمجھنے سے ، کوالٹی کنٹرول مینیجرز اور بحالی کے تکنیکی ماہرین اس بات کو یقینی بناسکتے ہیں کہ ان کا فلٹریشن انفراسٹرکچر درستگی اور وشوسنییتا کے لئے انتہائی سخت بین الاقوامی معیار پر پورا اترتا ہے۔


ڈیجیٹل مائکرو میٹر: تار کی پیمائش کی بنیاد
تار قطر کی توثیق میں صحت سے متعلق
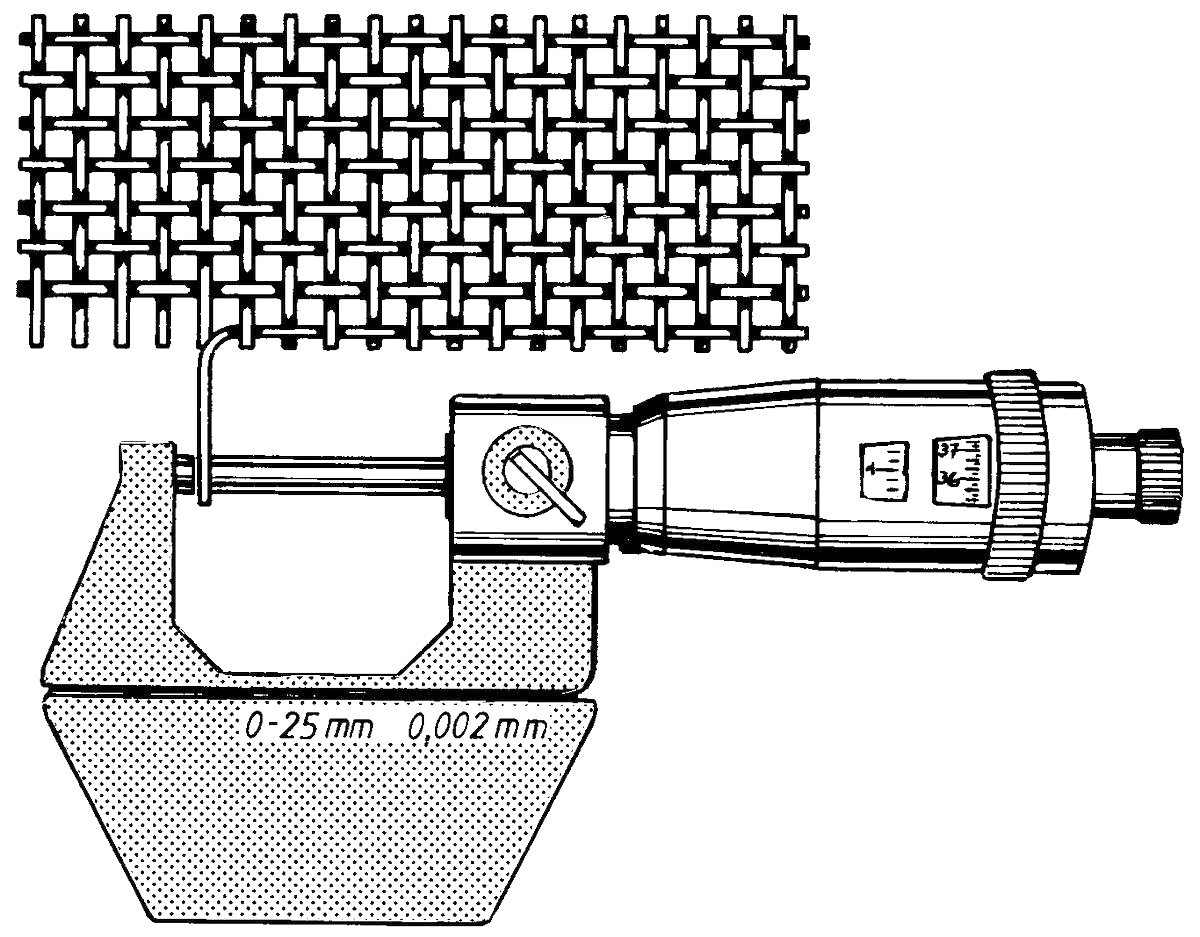
ڈیجیٹل مائکروومیٹر میش تجزیہ میں ناگزیر "پہلا ٹول" ہے۔ یپرچر یا میش کی گنتی کا حساب لگانے سے پہلے ، کسی کو عین مطابق تار قطر (D) جاننا چاہئے۔ ایک اعلی - کوالٹی مائکروومیٹر 0.001 ملی میٹر (1 مائکرون) کی قرارداد فراہم کرتا ہے ، جو ضروری ہے کیونکہ تار قطر براہ راست فلٹر کے کھلے علاقے کا حکم دیتا ہے۔ جب میش کا معائنہ کرتے ہو تو ، مائکروومیٹر انفرادی تاروں کی موٹائی کی پیمائش کرتا ہے ، جس سے انجینئروں کو یہ تصدیق کرنے کی اجازت ملتی ہے کہ اگر کار ٹیسٹ رپورٹ (ایم ٹی آر) میں بیان کردہ کارخانہ دار نے تار کا صحیح گیج استعمال کیا ہے تو۔
رچٹ تھمبل کا کردار
عمدہ میش پر مائکرو میٹر کا استعمال کرتے وقت پیمائش کی ایک عام غلطی "- کمپریشن سے زیادہ ہے۔" اگر آپریٹر بہت زیادہ طاقت کا اطلاق کرتا ہے تو ، مائکروومیٹر تار کو تھوڑا سا کچل سکتا ہے یا چپٹا کرسکتا ہے ، جس کی وجہ سے مصنوعی طور پر کم قطر پڑھنے کا سبب بنتا ہے۔ پیشہ ورانہ - گریڈ مائکرو میٹر ایک "رچیٹ تھمبل" یا "رگڑ تھمبل" سے لیس ہیں۔ یہ طریقہ کار اس بات کو یقینی بناتا ہے کہ ہر بار تار پر دباؤ کی مستقل ، تکرار کی مقدار کا اطلاق ہوتا ہے ، جس سے صارف - سے - صارف کی تغیر کو ختم کرتا ہے اور اس بات کو یقینی بناتا ہے کہ پیمائش غیر - تباہ کن ہے۔
صفر - غلطی کی درستگی کے لئے کیلیبریٹنگ
مائکرو میٹر حساس آلات ہیں جو درجہ حرارت کی تبدیلیوں یا مکینیکل لباس کی وجہ سے بہہ سکتے ہیں۔ درستگی کو برقرار رکھنے کے ل they ، انہیں ہر سیشن سے پہلے "صفر" ہونا چاہئے۔ لیبارٹری کی ترتیب میں ، ان کی تصدیق NIST - ٹریس ایبل گیج بلاکس کا استعمال کرتے ہوئے کی جاتی ہے۔ فلٹر میش کی پیمائش کے لئے ، پیمائش کے چہروں (انویل اور تکلا) کو یقینی بنانا بالکل صاف ہے۔ یہاں تک کہ دھول یا تیل کے ایک مائکروسکوپک سپیک کے نتیجے میں 5-10 مائکرون کی غلطی ہوسکتی ہے ، جو میش یپرچر کے بعد کے حساب کتاب کو نمایاں طور پر اسکیچ میں ڈالے گی۔
پیشہ ور لنن ٹیسٹر (آپٹیکل لوپ)
دستی گنتی کے لئے فکسڈ - فوکس میگنیفیکیشن
لنن ٹیسٹر ایک خصوصی ، فولڈنگ میگنفائنگ گلاس ہے جو کئی دہائیوں سے میش گننے کے لئے صنعت کا معیار رہا ہے۔ ایک معیاری ہینڈ ہیلڈ میگنفائنگ گلاس کے برعکس ، ایک لنن ٹیسٹر کے پاس ایک مقررہ اڈہ ہوتا ہے جو لینس سے میش تک کامل فوکل فاصلہ برقرار رکھتا ہے۔ زیادہ تر صنعتی لنن ٹیسٹر 10x میگنیفیکیشن مہیا کرتے ہیں اور بیس میں اسکیل (عام طور پر 1 انچ یا 25.4 ملی میٹر) میں بلٹ - کی خصوصیت رکھتے ہیں۔ اس سے ایک ٹیکنیشن کو اعلی استحکام اور کم سے کم آپٹیکل مسخ کے ساتھ تاروں کو فی انچ گننے کی اجازت ملتی ہے۔
پیرالیکس اور کروی خرابی سے گریز کرنا
دستی گنتی کے ساتھ بنیادی چیلنج "پیرالیکس غلطی" ہے - جب کسی زاویہ سے دیکھا جاتا ہے تو کسی شے کی پوزیشن میں سمجھی جانے والی تبدیلی۔ لنن ٹیسٹر کو صحیح طریقے سے استعمال کرنے کے ل the ، آنکھ کو لینس کے مرکز کے اوپر براہ راست پوزیشن میں رکھنا چاہئے۔ اعلی - کوالٹی ٹیسٹر کروی خرابی (کناروں پر دھندلاپن) کو روکنے کے لئے "اچروومیٹک" یا "اپلانٹک" لینس کا استعمال کرتے ہیں ، اس بات کو یقینی بناتے ہیں کہ 1 انچ اسکیل کے آغاز اور اختتام پر تاروں کی طرح اتنا ہی تیز ہے جتنا وسط میں ہے۔
فیلڈ استعمال بمقابلہ لیبارٹری کے استعمال
اگرچہ لنن ٹیسٹر 10 اور 150 کے درمیان میش گنتی کی فیلڈ کی شناخت کے لئے بہترین ہیں ، لیکن ان کو 200 سے زیادہ میشوں کے لئے استعمال کرنا مشکل ہوجاتا ہے۔ انسانی آنکھ اس طرح کے چھوٹے ترازو میں انفرادی تاروں کو ممتاز کرنے کے لئے جدوجہد کرتی ہے ، یہاں تک کہ 10x میگنیفیکیشن کے ساتھ بھی۔ ان معاملات میں ، لنن ٹیسٹر اس بات کی تصدیق کے لئے "فوری -} چیک" کے آلے کے طور پر کام کرتا ہے کہ میش کا صحیح رول فراہم کیا گیا ہے ، جبکہ حتمی سرٹیفیکیشن زیادہ طاقتور ڈیجیٹل انسپیکشن سسٹم کے لئے چھوڑ دیا گیا ہے۔
ڈیجیٹل کیلیپرز: بڑے یپرچرز کے لئے استعداد
"خلائی کپڑا" اور بڑے سوراخوں کی پیمائش کرنا
موٹے فلٹرز کے لئے ، جسے اکثر کان کنی اور مجموعی شعبوں میں "اسپیس کپڑا" کہا جاتا ہے ، ڈیجیٹل کیلیپرس ترجیحی آلہ ہیں۔ یہ آلات براہ راست "واضح افتتاحی" (یپرچر) کی پیمائش کے لئے ڈیزائن کیے گئے ہیں۔ چونکہ یہ سوراخ اکثر 5 ملی میٹر یا اس سے زیادہ ہوتے ہیں ، لہذا تاروں کے درمیان کیلیپر کے تیز جبڑے آسانی سے داخل کیے جاسکتے ہیں۔ ڈیجیٹل کیلیپرس میٹرک اور امپیریل یونٹوں کے مابین تیزی سے سوئچ کرنے کی اجازت دیتے ہیں ، جس سے وہ بین الاقوامی منصوبوں کا ورسٹائل بن جاتے ہیں۔
"اندر کی پیمائش" چیلنج
میش یپرچر کی پیمائش کے لئے کیلیپرز کا استعمال کرتے وقت ، ٹیکنیشن کو "اندر" جبڑے (ٹول کے اوپری حصے میں چھوٹے دانت) استعمال کرنا چاہئے۔ یہ یقینی بنانا ضروری ہے کہ جبڑے تاروں کے بالکل متوازی ہوں۔ ہلکی سی جھکاؤ کے نتیجے میں ایک پیمائش ہوسکتی ہے جو اصل یپرچر سے بڑا ہے۔ میڈیم - میش اسکرینوں پر مزید درست نتائج کے ل it ، یہ تجویز کی جاتی ہے کہ کسی ایک پیمائش نقطہ پر انحصار کرنے کے بجائے 10 سوراخوں کی پیمائش کریں اور 10 سے تقسیم کریں۔
ٹھیک میش اور نرم مواد پر حدود
ڈیجیٹل کیلیپرس ٹھیک میش (100 میش سے اوپر) کے لئے موزوں نہیں ہیں کیونکہ جبڑے مائکروسکوپک خلاء میں درست طریقے سے فٹ ہونے کے لئے بہت زیادہ دو ٹوک ہیں۔ مزید برآں ، کیونکہ کیلیپرس کو جسمانی رابطے کی ضرورت ہوتی ہے ، لہذا وہ آسانی سے نرم میش مواد جیسے تانبے ، پیتل ، یا پتلی - گیج مصنوعی پولیمر کو آسانی سے خراب کرسکتے ہیں۔ اگر کیلیپر کے دباؤ میں میش "دخش" ہے تو ، نتیجے میں پڑھنا غلط ہوگا۔ ان منظرناموں میں ، غیر - رابطہ آپٹیکل ٹولز کو ترجیح دی جانی چاہئے۔
ڈیجیٹل مائکروسکوپک معائنہ کے نظام
اعلی - تعریف امیجنگ اور سافٹ ویئر تجزیہ
چونکہ فلٹریشن سب - 50 مائکرون رینج میں منتقل ہوتا ہے ، ڈیجیٹل مائکروسکوپ لازمی ہوجاتے ہیں۔ یہ سسٹم اعلی ریزولوشن سی ایم او ایس سینسر کو کمپیوٹر مانیٹر پر میش کی ایک بڑھتی ہوئی تصویر پیش کرنے کے لئے استعمال کرتے ہیں۔ انٹیگریٹڈ سافٹ ویئر صارف کو یپرچر ، تار قطر ، اور یہاں تک کہ "وارپ/شوٹ تناسب" کا حساب کتاب کرنے کے لئے تار کے کناروں پر "کلک" کرنے کی اجازت دیتا ہے۔ اس سے لنن ٹیسٹرز سے وابستہ آنکھوں کے تناؤ کو ختم کیا جاتا ہے اور معیار کی تعمیل فولڈرز کے لئے ڈیجیٹل ریکارڈ (اسکرین شاٹ) مہیا ہوتا ہے۔
خودکار یپرچر میپنگ
ایڈوانسڈ ڈیجیٹل مائکروسکوپ "یپرچر میپنگ" انجام دے سکتے ہیں ، جہاں سافٹ ویئر نظارے کے میدان میں ہر ایک افتتاحی شناخت کرتا ہے اور سائز کی اعداد و شمار کی تقسیم پیدا کرتا ہے۔ یہ اعلی - اسٹیک ایپلی کیشنز کے ل critical اہم ہے جہاں "زیادہ سے زیادہ انفرادی افتتاحی" اوسط کی طرح ہی اہم ہے۔ اگر 100 مائکرون فلٹر میں بنائی کی خرابی کی وجہ سے ایک ہی 120 مائکرون سوراخ ہوتا ہے تو ، خودکار نظام اسے فوری طور پر پرچم لگائے گا ، جبکہ دستی گنتی کو اس سے محروم ہوجائے گا۔
فیلڈ اور 3D معائنہ کی گہرائی
کچھ اعلی - اختتام ڈیجیٹل مائکروسکوپز "3D سلائینگ" یا "فوکس اسٹیکنگ" پیش کرتے ہیں۔ یہ خاص طور پر معائنہ کرنے کے لئے مفید ہےڈچ بنے ہوئےیاsintered ملٹی - پرت میش، جہاں مختلف طیاروں پر تاروں موجود ہیں۔ مختلف فوکل گہرائیوں پر تصاویر پر قبضہ کرکے اور ان کو ضم کرکے ، سافٹ ویئر فلٹر کے اندرونی راستے کا ایک تیز ، تین - جہتی ماڈل بناتا ہے۔ اس سے انجینئروں کو پیچیدہ فلٹر ڈھانچے کے "ٹورٹوسیٹی" اور "موثر تاکنا سائز" کی پیمائش کرنے کی اجازت ملتی ہے جو روایتی میگنیفیکیشن کے تحت دھندلا پن کے طور پر ظاہر ہوتے ہیں۔
آپٹیکل موازنہ کرنے والے (شیڈوگرافس)
غیر - رابطہ سلہیٹ پیمائش سے رابطہ کریں
آپٹیکل موازنہ لیبارٹری کی ترتیب میں غیر - رابطے کی پیمائش کے لئے "سونے کا معیار" ہے۔ یہ ایک اعلی سرکلر شیشے کی اسکرین پر میش کا ایک بڑھا ہوا سلہیٹ پیش کرکے ایک اعلی - شدت سے متعلق روشنی کا ماخذ استعمال کرتا ہے۔ چونکہ ٹول تصویر کو بنانے کے لئے روشنی کا استعمال کرتا ہے ، اس لئے میش کے ساتھ صفر جسمانی رابطہ ہوتا ہے ، جس سے یہ الٹرا -} ٹھیک ، نازک ، یا قیمتی - دھات کے فلٹرز کے لئے بہترین ٹول بناتا ہے جو قدیم رہنا چاہئے۔
مطلق صحت سے متعلق کے لئے ڈیجیٹل ریڈ آؤٹ (DRO) کا استعمال
آپریٹرز موازنہ کرنے والے کے مرحلے کو منتقل کرنے کے لئے ڈیجیٹل ریڈ آؤٹ (DRO) سسٹم کا استعمال کرتے ہیں۔ ایک تار کے کنارے کے ساتھ اسکرین پر کراس ہیر کو سیدھ میں کرنے اور پھر اسے اگلے میں منتقل کرنے سے ، نظام عین مطابق فاصلے (پچ) کا حساب کتاب 0.0001 ملی میٹر کے اندر کرتا ہے۔ اس سطح کی صحت سے متعلق جانچ کے چھل .ے کی تصدیق کے لئے ضروری ہےASTM E11یاآئی ایس او 3310-1معیارات یہ میش رول کے اعدادوشمار کے لحاظ سے اہم نمونے میں "اوسط یپرچر" کی پیمائش کی اجازت دیتا ہے۔
بنے ہوئے یکسانیت اور زاویہ کی تصدیق کرنا
سادہ جہتوں سے پرے ، آپٹیکل تقابلی تقابلی تکنیکی ماہرین کو بنائی کی "اسکوائرنس" کی جانچ کرنے کی اجازت دیتے ہیں۔ اسکرین کے پروٹیکٹر کو گھومنے سے ، آپریٹر وارپ اور شوٹ تاروں کے مابین زاویہ کی پیمائش کرسکتا ہے۔ اگر بنائی بالکل 90 ڈگری نہیں ہے (جسے "سکینگ" کے نام سے جانا جاتا ہے) ، یپرچر کی شکل چوکوں سے متوازیگرام میں بدل جاتی ہے ، جو فلٹریشن کی خصوصیات کو تبدیل کرتی ہے۔ موازنہ کرنے والے کی بڑی - فارمیٹ اسکرین ان ساختی بے ضابطگیوں کو جگہ اور مقدار میں آسانی سے آسان بناتی ہے۔


ٹول موازنہ اور انتخاب میٹرکس
ٹول کو میش کی گنتی سے ملاپ کرنا
صحیح ٹول کا انتخاب بنیادی طور پر میش کی گنتی اور درکار سرٹیفیکیشن کی سطح پر منحصر ہے۔ بھاری صنعتی اسکریننگ کا انتظام کیلیپرز اور حکمرانوں کے ساتھ کیا جاسکتا ہے ، جبکہ دواسازی اور ایرو اسپیس فلٹرز کو آپٹیکل موازنہ کرنے والوں اور ڈیجیٹل مائکروسکوپی کی صحت سے متعلق کی ضرورت ہوتی ہے۔
میش پیمائش کے آلے کا انتخاب میٹرکس
| ٹول | مثالی میش رینج | پیمائش کا طریقہ | صحت سے متعلق | پورٹیبلٹی |
| ڈیجیٹل مائکومیٹر | تمام (تار ڈیا) | رابطہ کریں | 0.001 ملی میٹر | اعلی |
| لنن ٹیسٹر | 10 - 150 | بصری/دستی | 0.1 ملی میٹر | عمدہ |
| ڈیجیٹل کیلیپر | 2 - 60 | رابطہ کریں | 0.01 ملی میٹر | اعلی |
| ڈیجیٹل مائکروسکوپ | 100 - 635 | آپٹیکل/غیر - رابطہ کریں | 0.0005 ملی میٹر | کم |
| آپٹیکل موازنہ کرنے والا | 20 - 500 | شیڈو/غیر - رابطہ کریں | 0.0001 ملی میٹر | اسٹیشنری |
عام غلطیاں اور آلے - مخصوص حل
ہر ٹول میں ایک ممکنہ "ناکام نقطہ" ہوتا ہے۔ درست ڈیٹا اکٹھا کرنے کے لئے ان غلطیوں کو سمجھنا ضروری ہے۔
عام غلطیاں اور اصلاحی اقدامات
| ٹول | عام غلطی | تکنیکی اثر | حل |
| مائکروومیٹر | زیادہ - سخت کرنا | پتلی تار پڑھنا | رچٹ تھمبل استعمال کریں |
| لنن ٹیسٹر | parallax | تاروں کی غلط فہمی | عینک پر کھڑا دیکھیں |
| کیلیپر | جبڑے جھکاؤ | بڑے یپرچر پڑھنا | یقینی بنائیں کہ جبڑے متوازی ہیں |
| خوردبین | ناقص برعکس | کنارے کا پتہ لگانے کی ناکامی | بیک لائٹنگ/دہلیز کو ایڈجسٹ کریں |
| موازنہ کرنے والا | نامناسب توجہ | دھندلا ہوا سلیمیٹ | اعلی - میگنیفیکیشن لینس استعمال کریں |
بحالی اور انشانکن پروٹوکول
نسٹ ٹریس ایبلٹی کو یقینی بنانا
معیاری آڈٹ پر قائم رہنے کے ل every ، ہر ٹول کو نیشنل انسٹی ٹیوٹ آف اسٹینڈرڈز اینڈ ٹکنالوجی (این آئی ایس ٹی) کے قابل معیارات کا استعمال کرتے ہوئے کیلیبریٹ کیا جانا چاہئے۔ مکینیکل ٹولز جیسے کیلیپرس اور مائکرو میٹر کے ل this ، اس میں "گیج بلاکس" شامل ہیں۔ آپٹیکل ٹولز کے ل known ، "انشانکن سلائیڈز" کے ساتھ معلوم طول و عرض کی کھڑی کروم لائنوں کے ساتھ استعمال کیا جاتا ہے۔ موجودہ انشانکن سرٹیفکیٹ کے بغیر ، کسی بھی پیمائش کو باقاعدہ صنعت میں تکنیکی طور پر "غیر تصدیق شدہ" بنایا جاتا ہے۔
7.2 صفائی اور ماحولیاتی کنٹرول
صنعتی دھول اور تیل صحت سے متعلق پیمائش کے دشمن ہیں۔ مائکروومیٹر چہروں کو ہر استعمال سے پہلے لنٹ - مفت کاغذ سے صاف کرنا چاہئے۔ "گھوسٹنگ" یا غیر واضح تصاویر کو روکنے کے لئے لنن ٹیسٹرز اور مائکروسکوپوں پر آپٹیکل لینس کو خصوصی لینس ٹشو اور آئسوپروپیل الکحل سے صاف کیا جانا چاہئے۔ مزید برآں ، کیونکہ دھات گرمی کے ساتھ پھیلتی ہے ، لہذا تھرمل توسیع کو نتائج کو ضائع کرنے سے روکنے کے ل critical معمول کی پیمائش کو ہمیشہ درجہ حرارت - کنٹرول ماحول (مثالی طور پر 20 ڈگری) میں لیا جانا چاہئے۔
نتیجہ
صنعتی صارفین کے لئے حتمی سفارش
درست طریقے سے فلٹر میش سائز کی پیمائش ایک تکنیکی عمل ہے جس کے لئے اعلی - کوالٹی ہارڈ ویئر اور نظم و ضبط کے طریقہ کار کے امتزاج کی ضرورت ہوتی ہے۔ جیسا کہ ہم نے جائزہ لیا ہے ، یہاں کوئی بھی "بہترین" ٹول نہیں ہے۔ بلکہ ، ہر مخصوص ایپلی کیشن کے لئے ایک "درست" ٹول موجود ہے۔ تیزی سے فیلڈ چیکوں کے لئے ، لنن ٹیسٹر بادشاہ رہتا ہے۔ تار قطر کی تصدیق کے ل the ، ڈیجیٹل مائکروومیٹر بے مثال ہے۔ اور جدید اعلی -} ٹیک انڈسٹریز کے ذریعہ مطلوبہ انتہائی صحت سے متعلق ، ڈیجیٹل مائکروسکوپی اور آپٹیکل موازنہ غیر - رابطہ ، اعلی -} ریزولوشن ڈیٹا کو کل کوالٹی اشورینس کے لئے ضروری فراہم کرتے ہیں۔
پیمائش کے ٹولز - کے دائیں سویٹ میں سرمایہ کاری کرنا اور ان کو صحیح طریقے سے استعمال کرنے کی تربیت {{1} should غلط فلٹر میش کے استعمال کے تباہ کن اخراجات کو روکتی ہے۔ چاہے آپ کسی ایندھن کی لکیر میں "آلودگی بائی پاس" کو روک رہے ہو یا کسی دواسازی کے پاؤڈر کی یکسانیت کو یقینی بنارہے ہیں ، آپ کے آلات کی صحت سے متعلق آپ کے عمل کی حفاظت کی بنیاد ہے۔ صنعتی فلٹریشن کی دنیا میں ، جہاں اثر کے لحاظ سے مائکروسکوپک میکروسکوپک بن جاتا ہے ، درست پیمائش حتمی سیف گارڈ ہے۔
یہ دیکھنے کے لئے کہ یہ مخصوص ٹولز عالمی فلٹریشن پیمائش کی حکمت عملی اور اپنے ڈیٹا پر کارروائی کرنے کے لئے درکار ریاضی کے فارمولوں میں کس طرح ضم ہوجاتے ہیں ، ہمارے بنیادی تکنیکی دستی پر واپس جائیں:
[فلٹر کے میش سائز کی پیمائش کیسے کریں]